


Kontaktní informace
-
 Wangshan Road, Jiangbei District, Ningbo, Zhejiang, Čína
-
 86-135-64796935
Získejte cenovou nabídku
Kde najdu hliníkové odlévací formy? Praktický průvodce získáváním zdrojů pro kupující
2026-08-06
Začíná to přímou otázkou nákupu. Výrobní inženýr u dodavatele automobilových dílů obdrží od zákazníka požadavek: nové hliníkové pouzdro, zhruba 300 x 200 milimetrů, s tloušťkou stěny asi 2,8 milimetru, cílovým ročním objemem 40 000 kusů a termínem schválení prvního vzorku za deset měsíců. Technik nikdy předtím nezískal nástroje, takže se otázka opakuje kolegům, nachází se na online fórech a zadává do vyhledávačů: Kde najdu hliníkové odlévací formy?
Upřímná a přímá odpověď zní, že hliníkové odlévací formy pro výrobu hliníkových dílů najdete u profesionálního výrobce forem na tlakové lití, nikoli v běžné strojírně, v obchodě s potřebami pro lití do písku nebo na amatérském trhu. Sériová hliníková odlévací forma je přesné strojírenské zařízení. Řídí geometrii součásti, rozměrovou konzistenci, povrchovou úpravu, dobu cyklu a dlouhodobé náklady na součást. Forma je nejvlivnějším aktivem v celé operaci odlévání a její hledání by mělo být považováno spíše za projekt výběru dodavatele než jako rychlý online nákup.
Tento článek vysvětluje, kde najít hliníkové odlévací formy v průmyslovém smyslu, co různé typy forem znamenají pro váš projekt a jak hodnotit výrobce, kteří je vyrábějí. Prochází také procesem návrhu a výroby, náklady a dodací lhůty a běžnými chybami, kterých se kupující dopouštějí, když nakupují nástroje pro hliníkové odlitky. Cílem je poskytnout vám praktický rámec, aby vaše první žádost o cenovou nabídku přinesla smysluplné odpovědi namísto hromady vágních cen.
Pro průmyslovou výrobu jsou hliníkové odlévací formy navrhovány a vyráběny specializovanými nástrojářskými společnostmi, běžně nazývanými lisovny, výrobci forem nebo výrobci nástrojů. Tyto společnosti se zabývají celým procesem: analyzují návrh dílu, konstruují formu, obrábějí ocelovou dutinu, aplikují tepelné zpracování, sestavují šoupátka a vyhazovače a poté zkoušejí formu na tlakovém licím stroji, dokud nevyrobí díly, které splňují specifikaci. Forma není polička. Jedná se o konstruovaný produkt vyrobený na zakázku podle specifické geometrie odlitku a výrobního procesu.
Zeměpisná koncentrace výroby forem sleduje činnost tlakového lití. Hlavní podíl světových forem na tlakové lití hliníku se vyrábí v čínských oblastech delty řeky Yangtze a delty Perlové řeky, v Itálii, Německu, Japonsku a Spojených státech. Pokud se ptáte „kde najdu v mém okolí formy na odlévání hliníku“, odpověď obvykle povede do regionální nástrojárny, která slouží místnímu slévárenskému průmyslu. Pokud jste otevřeni globálnímu získávání zdrojů, delta řeky Jang-c'-ťiang, která se soustředí na města jako Ningbo a Šanghaj, je jedním z nejhustších shluků odborných znalostí v oblasti výroby forem na světě. Mnoho forem používaných v evropských a severoamerických slévárnách se vyrábí tam a poté se odesílá k instalaci.
Spolehlivým výchozím bodem je zeptat se přímo slévárny tlakových odlitků, kterou lisovnu používá. Slévárny jsou závislé na formách, které vyhovují jejich strojům a vydrží stovky tisíc cyklů. Jejich procesní inženýři vědí, kteří dodavatelé dodávají přímé obrábění, poctivou ocel a praktickou zpětnou vazbu DFM. Tato trasa doporučení vám může ušetřit týdny času prověřování.
Další možností je kontaktovat přímo výrobce formy, zejména pokud má také vlastní zkušenosti s tlakovým litím. Továrna, která navrhuje a vyrábí formy a která je může vyzkoušet na vlastních strojích, vám poskytne rychlejší zpětnou vazbu a méně problémů s předáváním. Dobrým příkladem je Ningbo NKT Tooling Co., Ltd. , specializovaný výrobce forem na tlakové lití ze slitin hliníku, hořčíku a zinku. Společnost byla založena v roce 2009 jako studio designu forem, do výroby se přesunula v roce 2010 a od té doby vybudovala tým více než 80 zaměstnanců, patnáct senior inženýrů a roční výrobní kapacitu více než 300 sad vysoce přesných forem.
Správný kanál závisí na vaší situaci, ale stručná verze odpovědi je konzistentní: najdete formy na odlévání hliníku u profesionálního výrobce, který vyrábí trvalé nástroje pro tlakové lití, a vyberete si tohoto výrobce na základě technické hloubky, relevantních zkušeností a kontroly kvality, nikoli pouze podle blízkosti nebo ceny.
Pojem „hliníková odlévací forma“ zahrnuje několik zásadně odlišných věcí a zmatek mezi nimi je jedním z důvodů, proč tolik požadavků na dodávky začíná na špatné noze. V běžném jazyce by toto sousloví mohlo znamenat formu používanou k odlévání hliníkových dílů nebo formu vyrobenou z hliníkového materiálu pro odlévání jiných látek. Tento článek je o prvním: nástrojích, které odlévají roztavenou hliníkovou slitinu do hotových kovových součástí. Tyto formy jsou téměř vždy vyrobeny z nástrojové oceli, nikoli z hliníku. Typická výrobní forma pro tlakové lití hliníku je obrobena z nástrojové oceli H13 pro tváření za tepla nebo ekvivalentu, jako je SKD61, kalená na zhruba 44 až 52 HRC a vybavená sítí vodou chlazených kanálů pro řízení teploty formy během cyklu odlévání.
Níže jsou uvedeny čtyři běžné typy forem pro hliníkové odlitky. Každý odpovídá jinému požadavku na objem a kvalitu.
| Typ plísně | Typický proces | Roční rozsah objemu | Typická tolerance | Relativní náklady na plísně |
|---|---|---|---|---|
| Vzor odlévání do písku | Pískové formování | 1 až 2000 dílů | plus/minus 0,5 až 1,5 mm | Nízká |
| Trvalá plíseň | Gravitační lití | 1 000 až 50 000 dílů | plus/minus 0,2 až 0,5 mm | Střední |
| Nízká-pressure mold | Nízká-pressure die casting | 5 000 až 100 000 dílů | plus/minus 0,1 až 0,3 mm | Střední-high |
| Vysokotlaká forma na tlakové lití | Lití pod vysokým tlakem | 20 000 až 1 000 000 dílů | plus/minus 0,05 až 0,15 mm | Vysoká |
Tabulka není rigidní rozhodovací strom, ale poskytuje vám výchozí bod. Pokud je váš roční objem pod dva tisíce dílů, je často ekonomickou cestou lití do písku. Pokud se pohybujete v rozmezí několika tisíc až desítek tisíc, gravitační permanentní lisování nabízí rovnováhu mezi náklady na nástroje a opakovatelností. Pokud plánujete nepřetržitou výrobu padesáti tisíc nebo více dílů ročně, je vysokotlaké lití obvykle jediným procesem, který zajistí dobu cyklu a konzistenci, kterou potřebujete za konkurenceschopné jednotkové náklady.
Vysokotlaké tlakové lití je dominantním procesem pro hliníkové komponenty v automobilovém a průmyslovém sektoru. Při tomto procesu je forma namontována do tlakového licího stroje se studenou komorou. Nejprve se hliník taví v samostatné plynové nebo elektrické peci. Poté se do vstřikovací vstřikovací manžety nabere přesná dávka tekutého hliníku a hydraulicky poháněný píst tlačí kov do uzavřené dutiny formy rychlostí, která může přesáhnout dva metry za sekundu, po čemž následuje intenzivní zesílení tlaku. Kov ve zlomku sekundy ztuhne, forma se otevře, odlitek se vysune a cyklus se opakuje.
Protože je forma vystavena působení tekutého kovu při teplotě kolem 660 stupňů Celsia a poté rychle ochlazována vodním potrubím, musí povrch dutiny odolávat tepelné únavě, tepelné kontrole a pájení. To je důvod, proč je druh oceli a tepelné zpracování tak důležité. Forma pro vysokotlaké lití hliníku je také termodynamickým strojem: poloha, průměr a průtok chladicích kanálů určují, jak rychle odlitek tuhne, kam jde smršťovací pórovitost a kolik sekund cyklus trvá.
Pro menší objemy je praktickou alternativou gravitační trvalé lisování. Forma je jednodušší ocelový nástroj, namontovaný na otočném rámu. Obsluha nalévá hliník ručně a kov vyplní dutinu působením gravitace. Náklady na nástroje jsou výrazně nižší než u vysokotlakých nástrojů a gravitační odlitky mají menší turbulence, což může zlepšit tlakovou těsnost. Kompromisy jsou delší doby cyklu, nižší výtěžnost a hrubší povrchová úprava.
Odlévání do písku zabírá nízkoobjemový konec. Forma je jednorázová písková dutina vyrobená se vzorem, který se před litím odstraní. Odlévání do písku je vhodné pro prototypy a malé série, ale neposkytuje rozměrovou konzistenci nebo produktivitu trvalé formy. Kupující, kteří říkají, že hledají hliníkové odlévací formy, mají zřídka na mysli pískové vzory; obvykle potřebují znovu použitelný nástroj, který lze provozovat na tlakovém licím stroji.
Jakmile si ujasníte typ formy, může hledání dodavatele pokračovat několika praktickými kanály.
Toto je nejspolehlivější cesta. Použijte vyhledávací výrazy jako „výrobce forem na tlakové lití hliníku“, „dodavatel nástrojů pro odlévání hliníku“ nebo „výrobce stálých forem“ a sestavte si užší seznam. Hledejte společnosti, které jasně prezentují své výrobní schopnosti: obráběcí zařízení, které provozují, kontrolní nástroje, které používají, průmyslová odvětví, kterým slouží, a inženýrské zdroje, které využívají. Továrna se zveřejněnými informacemi o svém tepelném zpracování, kapacitě CNC a zkušebních zařízeních bude pravděpodobně skutečným výrobcem, nikoli obchodním zprostředkovatelem. Kontaktujte každého kandidáta s definovanou prezentací součásti nebo technickým dotazníkem. Posuzujte kvalitu jejich odpovědí, nejen rychlost jejich citace.
Pokud již máte slévárnu, která bude díly provozovat, zeptejte se jich, kterému výrobci forem důvěřují. Slévárna, která vám nabídne cenu odlitku na základě existující formy, bude mít často silné názory na spolehlivost a údržbu formy. Pokud nemáte slévárnu, kontaktujte několik zavedených tlakových lití ve vašem regionu a zeptejte se jich, kdo vyrábí jejich nástroje. Většina sléváren je ochotna tyto informace sdílet, když vycítí budoucí výrobní příležitost.
Alibaba, Made-in-China, Global Sources a podobné platformy obsahují tisíce profilů dodavatelů nástrojů. Jsou užitečné pro skenování schopností a cenových hladin na vysoké úrovni, ale přicházejí se skutečnými varovnými příznaky. Leštěný profil není důkazem schopné továrny. Ověřte právní status společnosti, její exportní historii a její fyzickou stránku. Požádejte o živou videoprohlídku továrny a vyžádejte si reference od zákazníků, kteří získali podobné formy. Převádějte peníze až poté, co potvrdíte, že výrobce je tím, za koho se vydává.
Veletrhy tlakového lití, jako je EUROGUSS v Norimberku, akce NADCA ve Spojených státech a China Die Casting Exhibition v Šanghaji, shromažďují místa pro výrobce forem i pro slévárny. Procházet se výstavní plochou, držet skutečné odlitky a mluvit přímo s inženýry je mnohem informativnější než číst webové stránky. Oblast delty řeky Jang-c'-ťiang kolem Ningbo a Šanghaje má navíc jednu z nejvyšších koncentrací odborných znalostí v oblasti výroby forem na světě. Pokud získáváte zdroje z Číny, je tato oblast přirozeným geografickým cílem.
Profesionální kontakty ve slévárenském inženýrství, materiálové vědě a produktovém designu často vědí, kteří dodavatelé forem mají pověst kvality a dodávek. Odvětví tlakového lití je kompaktní. Doporučení od důvěryhodného kolegy, který řídil projekty nástrojů v zámoří, má větší hodnotu než desítky anonymních online recenzí.
Dodavatel forem je víceletým partnerem pro váš výrobní program. Výběr by proto měl být založen na technických a provozních důkazech, nikoli na jedné stránce s nabídkou. Zkušení kupující používají následující kritéria.
Forma začíná technickou analýzou. Dodavatel by měl nabídnout formální studii DFM, která se zaměří na část, kde se pravděpodobně vytvoří smršťovací pórovitost, zda jsou úhly úkosu dostatečné a jak by měl být vtokový systém uspořádán. Simulace toku a tuhnutí je velkým plusem, zejména u dílů se složitou geometrií. Pokud výrobce forem jednoduše zadá číslo vašeho dílu do systému nabídky a vrátí cenu bez jakýchkoli technických připomínek, měli byste se obávat.
Zeptejte se na seznam vybavení továrny. Seriózní výrobce hliníkových odlévacích forem bude mít k dispozici vysokorychlostní CNC obráběcí centra, EDM stroje včetně hloubiče a drátu, souřadnicovou brusku pro přesné vrtání a souřadnicový měřicí stroj pro konečnou kontrolu. Cenné je také vlastní tepelné zpracování. Když je tepelné zpracování outsourcováno, dodavatel ztrácí kontrolu nad deformací a tvrdostí a projekt ztrácí čas dopravou a čekáním.
Slitiny hliníku, hořčíku a zinku představují různé výzvy pro formu. Hliník způsobuje pájení a tepelnou kontrolu; hořčík vyžaduje bezpečnostní opatření při manipulaci; zinek se odlévá ve strojích s horkou komorou s odlišnou architekturou formy. Zeptejte se, kolik projektů dodavatel v každém materiálu dokončil. Výrobce, který prokázal zkušenosti s 800 t tlakově lité krabicové formy z hliníkové slitiny je příkladem firmy, která se zabývala velkoformátovými hliníkovými konstrukčními odlitky, které vyžadují velké stroje, pečlivé chlazení a těžké skluzy.
 Vlastní 800T hliníková slitina na tlakově lité krabice, výrobci – Ningbo NKT Tool Ningbo NKT Tooling Co., Ltd. je Čína 800T hliníkových slitin Die-Cast Box Výrobci a vlastní továrna, podrobnosti: Die-c... Zobrazit produkt →
ISO 9001 je základ, ale relevantní otázkou je, jak se denně provádí kontrola kvality. Kdo kontroluje rozměry dutiny ve fázi obrábění? Jaký měřicí přístroj se používá pro kritické funkce? Jak jsou zkušební díly hodnoceny podle výkresu? Jaké zprávy doprovázejí formu při konečné přejímce? Dva nejdůležitější dokumenty jsou zkušební protokol formy a závěrečná zpráva CMM. Než si objednáte, požádejte o zobrazení příkladů.
Výrobce forem, který vlastní stroje na tlakové lití, může provést testy interně a upravit nástroj během několika hodin. Ten, který posílá formu do externí slévárny, přidává zpoždění dopravy a plánování ke každé iteraci. Zkušební podpora také zahrnuje vývoj sady parametrů počátečního procesu, jako je rychlost plnění, profil tlaku a teplota matrice, kterou můžete předat svému vlastnímu výrobnímu týmu.
Projekt formy je šesti až šestnáctitýdenní sled definovaných milníků. Dodavatel by měl přidělit projektového inženýra, sdílet časovou osu a odpovídat na technické otázky jasným jazykem. U zahraničních zdrojů zvažte časový rozdíl. Dodavatel, který odpoví do jednoho pracovního dne, je obvykle spolehlivější než ten, který zmizí na týden po obdržení vaší zálohy.
Pochopení sekvence konstrukce formy z vás dělá lepšího kupce. Pomůže vám rozpoznat, proč se objevují určité náklady a proč jsou určité termíny realistické. Následujících deset kroků představuje typický projekt pro vysokotlakou formu na tlakové lití hliníku.
Posloupnost v praxi není přímá. Jsou zde kontroly návrhu, zpoždění ocelových plánů, neočekávaná zjištění EDM a zkušební úpravy. Dobré projektové řízení znamená kontrolovat tyto proměnné spíše než je eliminovat. V průměru lze malou formu postavit za čtyři až šest týdnů, střední formu za šest až deset týdnů a velkou za deset až šestnáct týdnů, za předpokladu schváleného návrhu a bez požadavků na změny.
Cena formy na odlévání hliníku se může pohybovat od nízké pěticiferné částky za malý jednodutinový gravitační nástroj až po několik set tisíc dolarů za velkou vysokotlakou formu na tlakové lití s více šoupátky a složitým chlazením. Kupující, kteří si stěžují, že ceny forem je obtížné porovnávat, obvykle porovnávají nástroje s různými specifikacemi.
| Kategorie plísní | Typická velikost dílu | Složitost dutiny | Odhadovaná doba realizace |
|---|---|---|---|
| Malá plíseň | Až 300 mm | Jedna dutina, málo jader | 4 až 6 týdnů |
| Střední mold | 300 až 800 mm | Jedna nebo dvě dutiny, posuvníky | 6 až 10 týdnů |
| Velká forma | Nad 800 mm | Více posuvníků a zvedáků | 10 až 16 týdnů |
Nejpřísnějším kontrolním faktorem je zkušební kapacita. Forma může být obrobena za šest týdnů, ale pokud je zkušební stroj slévárny rezervován na čtyři týdny, projekt skončí až v desátém týdnu. Předčasně potvrďte harmonogram zkušebního období a v žádosti o cenovou nabídku uveďte své vlastní očekávané termíny.
Hliníkové odlévací formy se používají v celé řadě průmyslových odvětví, od automobilového a leteckého průmyslu až po telekomunikace, elektrické nářadí a fitness zařízení. V praxi automobilové aplikace dominují technickým požadavkům. Poptávka po lehčích vozidlech, elektrických pohonných systémech a konstrukčních odlitcích tlačí výrobce forem ke složitějším, větším a přesnějším nástrojům.
Mezi typické aplikace odlévání hliníku v sektoru konvenčních vozidel patří:
Nový segment energetických vozidel přinesl další požadavky, které všechny formují způsob, jakým jsou formy navrženy a vyrobeny:
Specifikace materiálu přidává další vrstvu. ADC12 a A380 jsou nejběžnější hliníkové slitiny pro tlakové lití pro všeobecné použití. Konstrukční třídy odlitků, jako je AlSi10Mg, se používají tam, kde je požadována tažnost a svařitelnost, jako u konstrukčních uzlů v bílé barvě a krytů baterií. Konstrukce formy pro konstrukční slitiny je náročnější, protože dráha roztaveného kovu ovlivňuje hodnotu konečného prodloužení součásti.
To je jeden z důvodů rozsah použití forem pro tlakové lití se stále rozšiřuje. Každá nová aplikace klade nová omezení na hradlování, tepelné řízení a ventilaci. Deska prostoru pro baterie je například široký plochý odlitek s tenkými stěnami. Vyžaduje profil vstřikování s nízkou rychlostí plnění, aby se zabránilo poréznosti plynu, a pečlivě vyvážený vzor plnění pro dosažení ploché součásti. Výrobce forem, který již vyrobil deska prostoru pro baterii z tlakově lité hliníkové slitiny využívající design s jednou formou a dvěma otvory má s touto výzvou přímou zkušenost.
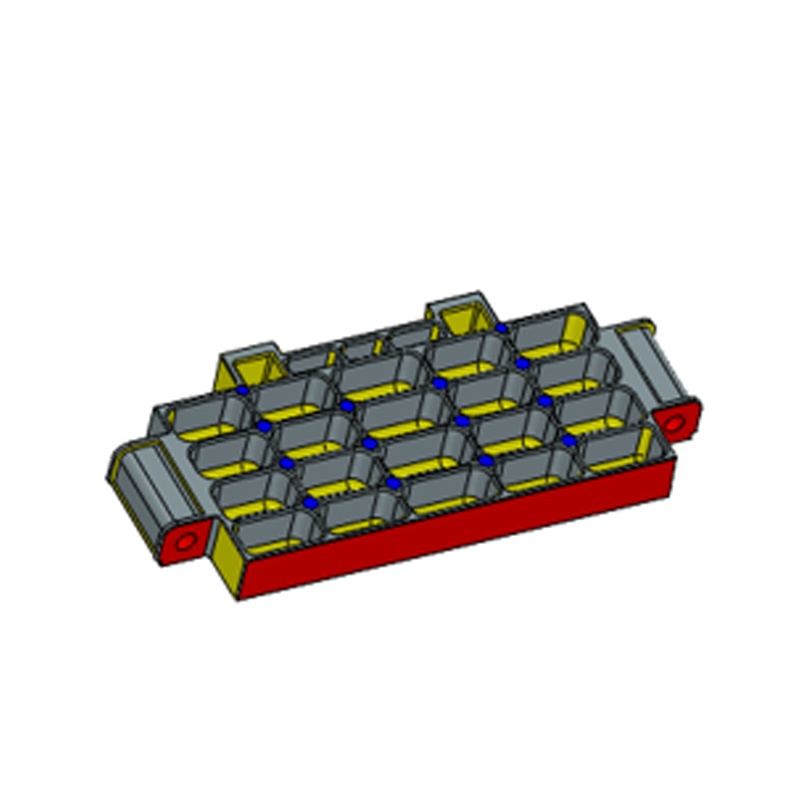 Zakázková deska z tlakového lití z hliníkové slitiny pro baterii Jedna forma Dva otvory F Ningbo NKT Tooling Co., Ltd. je čínská hliníková slitina odlévaná pod tlakem na bateriovou přihrádku Deska s jednou formou se dvěma otvory a výrobci na zakázku... Zobrazit produkt →
Další náročnou kategorii představují skříně hnacích motorů. Jsou velké, často se blíží maximálnímu obalu tlakového licího stroje a musí být tlakově těsné, aby pojaly olej nebo vodu protékající vnitřními kanály. Plášť chladicí vody, který obklopuje vnější válcový povrch statoru, je často odléván pomocí skládacího jádra nebo složité sady kluzných těles. Výrobce formy musí pečlivě kontrolovat chlazení jádra. Pro balení nástroje je nutný stroj s vysokou upínací silou, například 2200 tun. The 2200 t litá forma skříně motoru z hliníkové slitiny je příkladem nástroje navrženého pro toto měřítko, s posuvným mechanismem a rozměrovým řízením, které splňuje požadavky na rozhraní elektrického stroje.
 Vlastní 2200T hliníková slitina na tlakové lití krytu motoru, výrobci - N Ningbo NKT Tooling Co., Ltd. je Čína 2200T hliníkovými slitinami odlévanými výrobci krytů motoru a vlastní továrnou, podrobnosti: 2200T ... Zobrazit produkt →
Poučení pro kupujícího je přímočaré. Když se někdo zeptá „kde najdu hliníkové odlévací formy“, obvykle se ptá na nástroj, který vstoupí na jeho výrobní linku a zůstane tam roky. Správným zdrojem je výrobce s referencemi pro konkrétní aplikaci a správný čas na rozhovor je, když můžete popsat funkci součásti, nejen tvar součásti.
Během let, kdy jsem pomáhal zákazníkům hodnotit dodavatele forem, jsem viděl, že většina problémů s nástroji není způsobena selháním obrábění. Jsou způsobeny rozhodnutími učiněnými dlouho předtím, než byla první ocelová vrstva řezána. Zde jsou opakující se chyby.
Forma je víceletý výrobní majetek. Levná forma, která produkuje velké množství odpadu, pomalé cykly a předčasné selhání formy, bude stát více než úspory. Vždy porovnejte nabídky s podrobnou specifikací: jakost oceli na formy, počet dutin, očekávaná životnost formy, zkušební služby a harmonogram dodávek.
Když výrobce forem doporučuje změnit tloušťku stěny nebo přesunout dělicí čáru, někteří kupující předpokládají, že se dodavatel pouze snaží ušetřit náklady. Ve skutečnosti je zpětná vazba DFM způsob, jakým výrobce nástrojů chrání váš odlitek před vadami, které se projeví později. Požádejte o technické zdůvodnění a zvažte je se svým vlastním týmem.
Samotný 3D model nedefinuje kompletní požadavek na formu. Toleranční bloky, GD a T reference, hodnoty drsnosti povrchu, meze vzplanutí a přípustné třídy poréznosti by měly být zdokumentovány v technické dohodě. Dodavatel může splnit vaše očekávání pouze tehdy, jsou-li napsána.
Chlazení je nejvíce podceňovanou částí formy na tlakové lití. Dobrý chladicí okruh zkracuje dobu cyklu a řídí místní smršťování; nekvalitní vytváří horká místa a částečné zkreslení. Zeptejte se dodavatele, jak plánuje chlazení pro váš konkrétní odlitek.
Téměř každá nová forma vyžaduje alespoň dvě zkušební kola. První pokus ověřuje vtokové vrátkování, druhý dolaďuje proces. Kupující, kteří naplánují pouze jednu zkoušku, jsou překvapeni, když projekt překročí termín. Zahrňte do plánu projektu od začátku zkušební dobu.
Obchodní společnosti se někdy prezentují jako výrobci. Pokud má vaše forma při schvalování problém, chcete mluvit přímo s lidmi, kteří obráběli dutinu a provedli zkoušku. Před potvrzením ověřte adresu továrny, registraci a fyzický majetek.
Kde tedy najdete hliníkové odlévací formy? Praktická odpověď zní takto: identifikovat specializovaného výrobce nástrojů pro tlakové lití s vlastní konstrukcí, fungující továrnou, kvalitními procesy a relevantními zkušenostmi s odléváním hliníkových dílů. Zašlete jim svá data dílu a požadavky na výrobu, nikoli pouze požadavek na cenu. Poslechněte si jejich analýzu DFM. Navštivte jejich provoz nebo si vyžádejte důkladnou virtuální prohlídku. Poté porovnejte kompletní technické návrhy, nejen celkovou cenu.
Profesionální výrobce forem se zeptá na funkci součásti, slitinu, objem výroby, dostupnou kapacitu stroje a požadavky na kvalitu, než se zaváže k ceně. Když dostanete tyto otázky, víte, že mluvíte s inženýrem, ne s makléřem. To je přesně ten typ dodavatele, který dodá formu schopnou vyrobit tisíce a desetitisíce konzistentních hliníkových odlitků.
Hledání zabere čas. Vyžaduje to několik konverzací a určitou trpělivost během technické kontroly. Ale forma, kterou si dnes vyberete, bude utvářet vaši efektivitu výroby, kvalitu dílů a programové marže na několik příštích let. Vynaložit úsilí na nalezení správného výrobce hliníkových odlévacích forem je jednou z investic s nejvyšší návratností, kterou můžete do odlévacího programu vynaložit.
Wangshan Road, Jiangbei District, Ningbo, Zhejiang, Čína
86-135-64796935
autorská práva © Ningbo NKT Tooling Co., Ltd. Všechna práva vyhrazena.

